Artykuł sponsorowany
Jak po śladach na elemencie odróżnić problem starszej szlifierki od kłopotu z materiałem
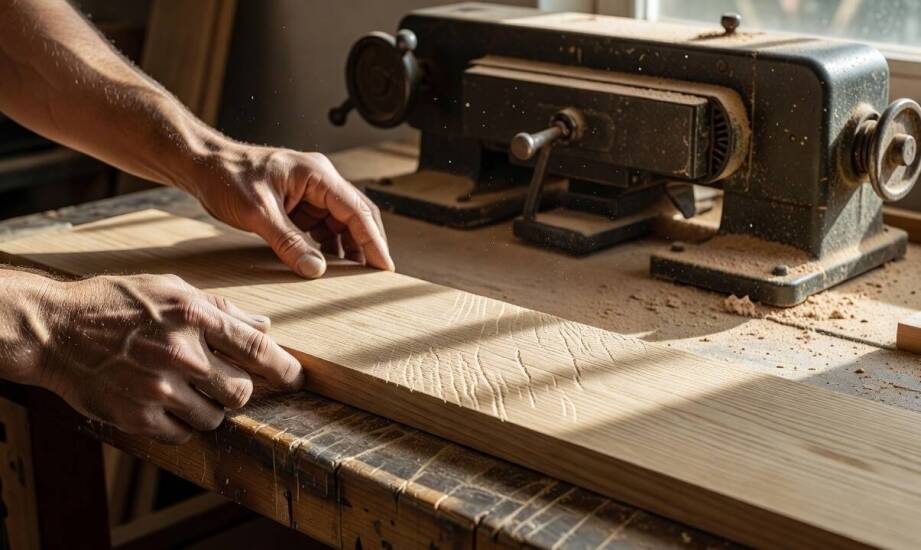
Nierówny szlif na detalu obrabianym w małej stolarni skutecznie przerywa ciągłość procesu i opóźnia kluczowe etapy pracy, takie jak lakierowanie czy montaż gotowych komponentów. Źródło problemu nierzadko tkwi w samej taśmie szlifierskiej, niewłaściwym docisku, błędnym posuwie lub prowadzeniu materiału. Równie często jednak przyczyną okazują się wady samego drewna. Błyskawiczne rozróżnienie tych czynników pozwala ograniczyć straty czasowe oraz zminimalizować zużycie cennego surowca. Trafna diagnoza zwalnia operatora z konieczności demontażu połowy maszyny, gdy rzeczywista wina leży po stronie wilgotności lub usłojenia deski.
Przeczytaj również: Trendy we współczesnym kamieniarstwie - jakie materiały i wzory są na topie?
Diagnostyka usterek po śladach na szlifowanym elemencie
Charakterystyczne podłużne pasy lub jednostronne falowanie na powierzchni zazwyczaj sygnalizują nierówny docisk albo skrajnie zużytą taśmę szlifierską. Głębokie rysy poprzeczne pojawiają się przy źle dobranej prędkości taśmy lub podczas mechanicznego przesuwania elementu w poprzek naturalnego usłojenia. Niestabilny posuw powoduje powstawanie miejscowych wgłębień i pofalowań, które stają się wyjątkowo widoczne na krawędziach obrabianej deski. Błędy związane z samym systemem prowadzenia materiału zostawiają natomiast krzywe lub ukośne linie na płaszczyźnie, zmuszając stolarza do ponownej, głębszej kalibracji całej jednostki.
Przeczytaj również: Papier krawiecki w produkcji opakowań: zalety i możliwości
Ekstremalne wyeksploatowanie rolek dociskowych bądź łożysk głównych objawia się silnymi wibracjami i nierówną grubością elementu na całej jego długości, zupełnie niezależnie od obrabianego gatunku drewna. Odkształcona geometria stołu roboczego generuje z kolei systematyczne różnice w wymiarach całej partii przepuszczanych komponentów, wykluczając je z dalszego procesu produkcyjnego. Wymienione usterki sprzętowe utrzymują się nawet po założeniu całkowicie nowego pasa ściernego i wielokrotnym czyszczeniu agregatów.
Przeczytaj również: Jakie właściwości oraz zastosowania ma tarcica sosnowa w budownictwie i stolarce meblowej?
Parametry samego surowca potrafią jednak skutecznie maskować rzeczywiste źródło problemu. Optymalna wilgotność dla elementów stolarskich i meblowych wynosi zazwyczaj 6–8% lub 8–10%, w zależności od specyfiki końcowego zastosowania wewnątrz budynków. Zbyt mokry materiał skutkuje nierównomiernym szlifowaniem i gorszym przyjmowaniem powłok lakierniczych, co w pierwszej chwili doskonale imituje poważną awarię układu szlifującego. Naturalna zmienność parametrów w jednej dostawie tarcicy nierzadko daje identyczne efekty wizualne jak opadnięty stół roboczy czy zużyty bęben.
Testowanie na partii próbnej i obsługa sprzętu z drugiej ręki
Przeprowadzenie precyzyjnego testu na pojedynczej partii jednorodnego materiału pozwala wyraźnie oddzielić błąd ustawień od usterki mechanicznej. Przepuszczenie kilku desek z zachowaniem tej samej taśmy, ale przy celowo zmiennych parametrach docisku i posuwu, weryfikuje powtarzalność problemu w kontrolowanych warunkach. Ciągła obecność śladów na drewnie mimo wielokrotnej kalibracji paneli sterujących oznacza najczęściej postępujące, fizyczne zużycie podzespołów, które wymagają natychmiastowej interwencji operatora.
Rynek dostarcza warsztatom maszyny z różnych roczników. Wiele małych i średnich zakładów optymalizuje koszty inwestycyjne, wybierając szlifierki do drewna używane jako fundamentalne wyposażenie hali produkcyjnej. Dostępność podzespołów zamiennych do starszych modeli bywa mocno zróżnicowana, dlatego branża wypracowała skuteczne kanały wsparcia technologicznego. Poprawnie serwisowane modele z rynku wtórnego pracują bezawaryjnie latami, pod warunkiem wdrożenia regularnej kontroli rolek, łożysk oraz wspomnianej wcześniej geometrii stołu. Poważniejszy kłopot pojawia się w momencie, gdy drobna korekta naprężenia pasa nie przynosi żadnego rezultatu. Wymusza to usunięcie maszyny z bieżącego harmonogramu prac i pilne zorganizowanie kompatybilnych części.
Systematyczne testy na próbnej partii materiału i wnikliwa obserwacja pozostawionych śladów pomagają błyskawicznie ocenić konieczność zaawansowanej interwencji serwisowej. Trafna i wczesna diagnostyka zmniejsza ryzyko dotkliwych przestojów, pozwalając stolarni utrzymać zadeklarowane terminy realizacji. Przedsiębiorstwo INTERPART Aleksander Tybora, dostarczające nowe i używane maszyny do obróbki drewna dla branży produkcyjnej, funkcjonuje w realiach wymagających stabilności parku sprzętowego. Obiektywne rozpoznanie natury defektu rozdziela błędy ukryte w samym surowcu od fizycznej potrzeby wymiany łożysk, bezpośrednio zabezpieczając wydajność każdego zakładu.
Kategorie artykułów
Polecane artykuły
O czym warto pamiętać wybierając obozy letnie i zimowe dla dzieci i młodzieży

Znaczenie nadzoru technicznego w realizacji projektów fontann miejskich

Jakie korzyści płyną z analizy potrzeb zespołu przy tworzeniu dedykowanych aplikacji?
